 Cart is empty

Malkan Makina'dan Güneydoğu Açılımı: Formlu Ütü Presleri ve Anadolu Yatırımları
2014 yılına gelindiğinde devlet teşvikleri Anadolu'da meyvesini vermeye başlamıştı. Anadolu'ya yapılan yatırımlar sayesinde özellikle hazır giyim fabrikalarının sayısı arttı ve bu tesislerde kaliteli işler üretilmeye başlandı. Güneydoğu yönünde genişleyen bu yatırım dalgasında ceket ve pantolon üreticileri, ütü bölümü için güvenilir bir yerli çözüm ortağı arıyordu.
Malkan Makina, 2014'e uzanan on yıllık dönemde yaptığı yatırımlarla ceket ve pantolon üreten firmaların kâr etmesine, kaliteli işler dikmesine ve döviz çıkışının azalmasına katkı sağladı. Daha önce büyük ölçüde yurt dışından tedarik edilen formlu ütü presleri, bu yatırımlar sayesinde Malkan Makina'nın kendi tesislerinde üretilerek iç ve dış pazara sunuldu.
Malkan Makina, müşterileriyle yürüttüğü Ar-Ge çalışmalarında güncel teknolojiyi ürüne taşıdı; amaç, üreticinin işini kolaylaştırmak ve ürününü en kaliteli biçimde bitirmesine yardımcı olmaktı. Devlet teşvikleriyle kurulan yeni fabrikalarda yer alan bu projeler, şirketin bölgede güzel işlerin altına imza atmasını sağladı.
Bu projelerden bazıları Kahramanmaraş'ta Terkonsan Tekstil, Ak Konfeksiyon ve Yenipınar Konfeksiyon; Adana'da Taşkınırmak (İmza Giyim) ve Aytek Pantolonları; Malatya'da ise LC Waikiki tesisleridir. Bu yazıda firma sahiplerinin görüşlerinin yanı sıra pres teknolojisinin teknik çerçevesini de ele alıyoruz.
Okuyacağınız bölümler; formlu ütü presleri ile ilgili çalışma ilkesini, kalıp ve form uyumunu, PLC'li program yönetimini, yeni tesislerde ütü bölümü planlamasını ve sık görülen ütü kusurlarını kapsıyor. Amaç, ütü yatırımı planlayan her üreticiye somut ve uygulanabilir bir yol haritası sunmaktır.
1. TEŞVİKLERLE BÜYÜYEN ANADOLU HAZIR GİYİM YATIRIMLARI
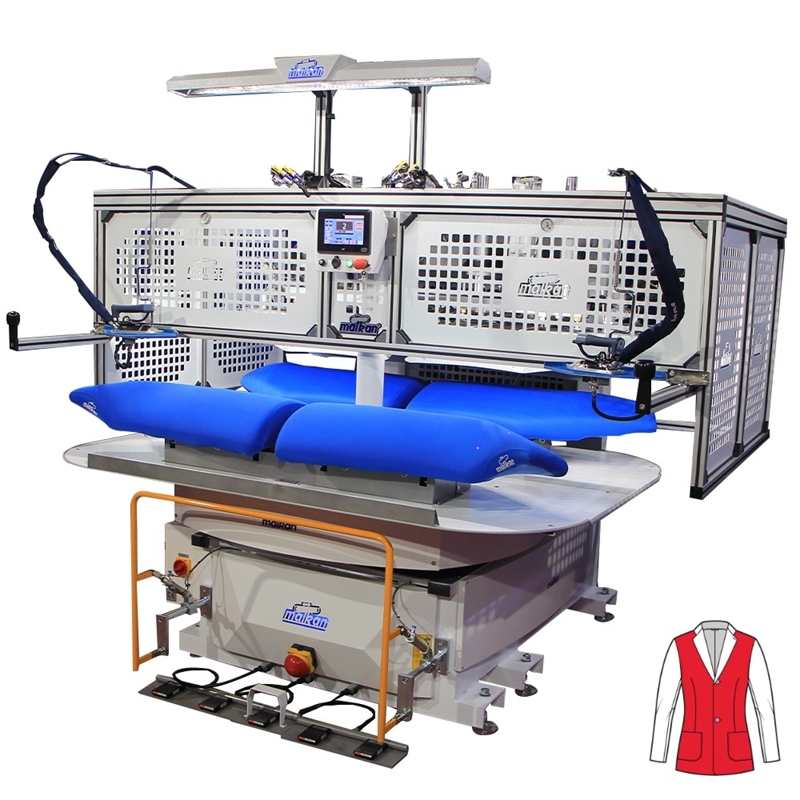
Ceket ve pantolon ütü bölümünden bir pres uygulaması.
19 Haziran 2012 tarihli Resmî Gazete'de yayımlanan 2012/3305 sayılı Yatırımlarda Devlet Yardımları Hakkında Karar, illeri sosyo-ekonomik gelişmişlik düzeylerine göre altı bölgeye ayırdı. Teşvik sistemi; genel, bölgesel, büyük ölçekli ve stratejik yatırımların teşvikinden oluşuyordu. Desteklerden yararlanmak için projenin uygun görülmesi ve teşvik belgesi düzenlenmesi gerekiyordu.
Bölgesel destekler, gelişmişlik düzeyi düşük bölgelere doğru güçlenecek biçimde kurgulandı. Emek yoğun bir sektör olan hazır giyim için bu yapı, yeni fabrikaların Anadolu kentlerinde kurulmasını cazip hâle getirdi. Tekstil geleneği güçlü olan Kahramanmaraş, Adana ve Malatya bu dönemde yeni konfeksiyon yatırımlarına sahne oldu.
Coğrafi olarak Kahramanmaraş ve Adana Akdeniz Bölgesi'nde, Malatya ise Doğu Anadolu Bölgesi'nde yer alır. Yazıdaki “Güneydoğu açılımı” ifadesi, Güneydoğu Anadolu'ya uzanan hatta bu sanayi kentlerinde kurulan yatırımları anlatır. Bu kentlerde kurulan fabrikalar, bölgenin istihdamına ve ihracat kapasitesine doğrudan katkı sağladı.
Yeni kurulan bir konfeksiyon fabrikasında dikiş hattı kadar ütü bölümü de yatırımın başarısını belirler. Ceket ve pantolonun son görünümü ütüde ortaya çıktığı için formlu ütü presleri, bu fabrikaların makine listesinde en kritik kalemler arasında yer aldı. Teşvikle desteklenen bir yatırımda doğru pres seçimi, desteğin uzun vadeli getiriye dönüşmesini kolaylaştırır.
2. Formlu Ütü Presleri Nedir ve Nasıl Çalışır?
Formlu ütü presleri, giysinin belirli bir bölgesini o bölgenin anatomik biçimine uygun alt ve üst kalıplar arasında ütüleyen makinelerdir. Kalıp, ürünün omuz, yaka, ön veya kol gibi bölgelerinin hedeflenen formunu taşır. Kumaş bu kalıp üzerinde buhar, basınç ve vakumla şekillendirilir; ardından form kalıcı hâle getirilir.
Çalışma döngüsü genellikle dört adımdan oluşur. İlk adımda kumaşa buhar verilir ve lifler nem ile ısı sayesinde esneklik kazanır. İkinci adımda üst kalıp kapanarak basınç uygular, üçüncü adımda ise vakum devreye girerek nemi ve ısıyı kumaştan çeker.
Son adım olan soğutma ve sabitleme, formun kalıcılığını belirler. Yün gibi lifler sıcak ve nemliyken şekil alır, soğuyup kuruduğunda bu şekli korur. Bu nedenle formlu ütü presleri yalnızca ısıtan değil, nemi uzaklaştırarak formu sabitleyen bütünleşik sistemler olarak tasarlanır.
Döngünün her adımı süreyle tanımlanır; buhar, basınç ve vakum süreleri kumaşın gramajına, lif içeriğine ve tela yapısına göre ayarlanır. Değerler üreticiye, modele ve kumaşa göre değişir ve deneme ütüsüyle doğrulanır. Doğru ayarlanmış formlu ütü presleri, operatör becerisine bağımlılığı azaltır ve her ürünü aynı standartta bitirir.
Buharın niteliği de en az süre kadar önemlidir. Islak buhar kumaşta su lekesi ve dengesiz nem bırakırken kuru doymuş buhar lifler arasına eşit dağılır.
Doymuş buharın sıcaklığı basınca bağlıdır ve bu ilişki termodinamik yasalarına dayanır. Bu yüzden formlu ütü presleri, kondensin düzenli tahliye edildiği, uygun basınçta ve kuru buharla beslenen bir tesisata ihtiyaç duyar.
3. CEKET VE PANTOLONDA KALIP VE FORM UYUMU

Kalıp ve form uyumu için ütü bölümünden bir görünüm.
Terkonsan Tekstil firma sahibi İhsan Kurtar'ın ifadesiyle ceket işi kalıp işidir. Her model, beden aralığı ve kesim çizgisi farklı bir form gerektirir; kalıp ile ürün arasındaki uyumsuzluk, bantta özenle yapılan işçiliği son ütüde bozabilir. Malkan Makina bu nedenle pres kalıplarını müşterinin ürününe göre tasarlar.
Ceket son ütüsünde formlu ütü presleri, ön, omuz, yaka ve kol gibi bölgelere ayrılmış istasyonlar hâlinde çalışır. Her istasyonun kalıbı o bölgenin üç boyutlu biçimini taşır ve operatör ürünü bu biçime yerleştirir. İstasyonlar arasındaki akış, bir bölgede verilen formun diğer bölgede bozulmayacağı sırayla planlanır.
Pantolonda ise formlu ütü presleri bel, kalça ve paça bölgelerinde çalışır. Paça çizgisinin düz ve tek hat hâlinde oluşması, belin dalgasız oturması ve kalça formunun korunması, pantolonun rafta ve vitrinde nasıl göründüğünü belirler. Pantolon hattında kalıp seçimi, kesim tipine ve kumaşın esnekliğine göre yapılır.
Kalıp kaplaması da form uyumunun parçasıdır. Sektörde kaplama katmanlarında sünger, silikon ve kumaş gibi malzemeler kullanılır; bu katmanlar basıncı yayar, buharın ve vakumun kumaşa eşit ulaşmasını sağlar. Aşınan kaplama parlama ve iz bırakabileceği için düzenli kontrol edilir ve gerektiğinde yenilenir.
Kalıp ve kaplama, kumaş türüne göre de değerlendirilir. Yünlü takım elbise kumaşı, polyester karışımlı kumaş ve elastan içeren pantolon kumaşı ısıya, basınca ve neme farklı tepki verir. Formlu ütü presleri bu nedenle tek bir ayarla değil, kumaşa göre hazırlanmış kalıp ve program kombinasyonlarıyla en iyi sonucu verir.
4. PLC'Lİ TAM OTOMATİK PRESLERDE PROGRAM YÖNETİMİ
İhsan Kurtar, PLC'li tam otomatik preslerle beklediklerinin üzerinde bir performans gördüklerini aktarıyor. PLC, yani programlanabilir mantıksal denetleyici, presin buhar, basınç, vakum ve kalıp hareketlerini önceden tanımlanmış sıra ve sürelerle yönetir. Böylece aynı ürün, vardiya ve operatör değişse de aynı döngüyle ütülenir.
PLC'li formlu ütü presleri, her model ve kumaş için ayrı program saklayabilir. Operatör ürün değiştiğinde ilgili programı seçer; buhar, basınç ve vakum süreleri otomatik olarak uygulanır. Bu yapı, model sayısı fazla olan ve sık değişen üretim planlarında hata riskini azaltır.
Program yönetiminde temel ilke, deneme ütüsüyle doğrulanan değerlerin kayıt altına alınmasıdır. Yeni bir kumaş geldiğinde önce numune parçalar üzerinde süreler denenir; form, parlama ve iz kontrol edilir, ardından onaylanan program üretime aktarılır. Bu disiplin, kalite kontrol bölümünden gelen geri dönüşleri de azaltır.
Taşkınırmak (İmza Giyim) firma sahibi İsmail Taşkınırmak da programlama tekniğini tercih nedenleri arasında sayıyor. Kullanımı pratik ve farklı kumaşlara kolayca uyarlanabilen bir program yapısı, yeni kurulan fabrikalarda operatör eğitim süresini kısaltır. Formlu ütü presleri bu sayede yeni ekiplerle bile tutarlı kaliteye ulaşmayı kolaylaştırır.
5. YERLİ ÜRETİMİN YATIRIMCIYA KAZANDIRDIKLARI

Yeni tesislerde ütü bölümünün planlanması.
Yerli üretim, ütü yatırımında yalnızca fiyat avantajı anlamına gelmez. Üretici ile kullanıcının aynı dili konuşması, aynı saat diliminde çalışması ve fabrikaya hızla ulaşabilmesi, kalıp uyarlamasından servise kadar her adımı hızlandırır. Konfeksiyon firma sahibi Ali Rıza Kalay, bu beklentiyi “bizi anlayan, ne istediğimizi bilen, bize göre üretim yapan” bir çözüm ortağı arayışı olarak özetliyor.
İthal formlu ütü presleri, yedek parça ve servis için uzun tedarik süreleri gerektirebilir. Yerli üretimde yedek parçaya ve teknik ekibe erişim daha doğrudandır; bu da duruş süresini ve bantta biriken iş yükünü azaltır. İsmail Taşkınırmak'ın tercih nedenleri arasında satış sonrası servis hızını özellikle anması bu yüzden anlamlıdır.
Yerli makine kullanımı makroekonomik açıdan da sonuç doğurur. İhracatla kazanılan döviz, ithal makineye gitmek yerine yurt içinde kalır ve yerli makine sanayisinin Ar-Ge ile kapasite yatırımlarına kaynak olur. Ali Rıza Kalay'ın yerli bir firmanın bu düzeyde teknolojik ürün üretmesinden duyduğu gurur da bu bakışı yansıtıyor.
Kalıp özelleştirmesi de yerli üretimin güçlü yanlarından biridir. Ürüne özel kalıp aynı ekip tarafından tasarlanıp üretildiğinde deneme, düzeltme ve teslim döngüsü kısalır.
Malkan Makina, 1971'den bu yana biriktirdiği deneyimle formlu ütü presleri ve kalıplarını müşterinin ürününe göre uyarlayarak teslim eder. Bugün Malkan Makina, pres teknolojisi alanında Indupress ile stratejik ortaklık içinde de çalışmaktadır.
6. KAHRAMANMARAŞ VE ADANA'DAN YATIRIMCI GÖRÜŞLERİ
Malkan Makina'nın bölgedeki çalışmalarını en iyi, bu yatırımları yapan firma sahipleri anlatıyor. Aşağıdaki görüşler 2014 yılında alındı; firma yaşları ve çalışma süreleri o tarihe göredir.
Terkonsan Tekstil firma sahibi İhsan Kurtar:
“Malkan Makina'yı tercih ettim, çünkü bizim işimizde ütüleme sistemleri çok ama çok önemlidir; bunlar diktiğimiz takım elbiselerin makyajıdır diyebiliriz. Bu yüzden 20 yıldır Malkan Makina ile çalışıyoruz. Yaptığımız araştırmalar da Malkan Makina'yı seçmemiz gerektiğini bize gösterdi.”
“Ütü preslerimizi, tezgâhlarımızı ve tesisat işlerimizi Malkan Makina'ya yaptırdık ve çok memnunuz. Ceket işi kalıp işidir; bizim ceketlerimize göre kalıplar yaptılar ve PLC'li tam otomatik preslerle beklediğimizin üzerinde performans gördük. Bunun sonucunda yeni kurduğumuz pantolon üretiminin sistemlerini de yine Malkan Makina'dan aldık.”
“Gerek işlerden aldığım sonuç gerek uygun fiyata aldığım ileri teknoloji ürünler, beni Malkan Makina'yı tercih etmeye yöneltti. Seçimimden dolayı da çok memnunum.”
Konfeksiyon firma sahibi Ali Rıza Kalay:
“Malkan Makina'yı tercih ettim. Biz 18 yıllık bir firmayız; bugüne kadar hep kendi sermayemizle iş yaptık, bundan sonra da bu şekilde devam ettirmeyi düşünüyoruz. Parayı zor kazanıyoruz, harcarken de ona göre davranmak zorundayız.”
“Ütü parkurunu yenilerken aradığımız özellikler belliydi: ütü kalitesi üst düzey olmalı, fiyat kaliteye göre uygun olmalı ve firma bizi anlayan, ne istediğimizi bilen, bize göre üretim yapan bir çözüm ortağı olmalıydı. Bu beklentilerimizi en iyi şekilde karşılayanın Malkan Makina olduğunu gördük.”
“Maraş'ta o dönemde diğer meslektaşlarımızın da Malkan Makina'yı tercih etmiş olması, doğru seçim yaptığımızı gösterdi. Yerli bir firmanın bu kadar teknolojik ürünler yapmasından gurur duyduğumuzu ayrıca belirtmek isterim.”
Taşkınırmak (İmza) Giyim firma sahibi İsmail Taşkınırmak:
“Malkan Makina'yı tercih etmemizin başlıca sebebi, yerli bir firma olması ve tüm teknolojik isteklerimizi arzu ettiğimiz şekilde ve zamanında yerine getirmesidir. Çözüm ortağınızın size sorunsuz hizmet vermesi, doğal olarak yaptığınız işin kalitesine de yansıyor. Makine parkurumuzdaki ihtiyaçları Malkan Makina ile rahatça çözüyor olmamız bizim açımızdan memnuniyet verici.”
“Malkan Makina'yı seçmemizin nedenlerinden biri de Avrupalı üreticilerle yaptığımız karşılaştırmalardı. Bu incelemelerde Malkan Makina'nın kalıp, model ve programlama tekniğinde beklentilerimizi karşıladığını, kapasite bakımından da güçlü olduğunu gördük.”
“Bunun yanı sıra 1971'den bu yana süren itibarı, güven veren bir çözüm ortağı olması ve satış sonrası servis hızı, Malkan Makina'yı tercih etmemizde belirleyici oldu.”
7. YENİ TESİSLERDE ÜTÜ BÖLÜMÜ VE TESİSAT PLANLAMASI

Pres, tezgâh ve tesisattan oluşan ütü bölümü.
Terkonsan Tekstil'in ütü preslerinin yanı sıra tezgâh ve tesisat işlerini de Malkan Makina'ya yaptırması, ütü bölümünün bir bütün olarak planlanması gerektiğini gösterir. Formlu ütü presleri ancak doğru boyutlandırılmış buhar, vakum, basınçlı hava ve elektrik altyapısıyla tam verim verir. Yeni fabrikalarda bu altyapı bina projesiyle eş zamanlı ele alındığında, sonradan yapılan maliyetli değişikliklerin önüne geçilir.
Buhar tarafında ilk adım, tüm preslerin ve tezgâhların eş zamanlı tüketimine göre yapılan kapasite hesabıdır. Buhar kazanı veya buhar jeneratörü seçimi; hat uzunlukları, yalıtım ve kondens tahliyesiyle birlikte değerlendirilir.
Buhar kazanlarının güvenli işletimi de bu planlamanın ayrılmaz bir parçasıdır. Kondenstoplar ve tahliye noktaları doğru yerleştirildiğinde preslere kuru buhar ulaşır ve su lekesi riski azalır.
Vakum tarafında merkezi sistem ile makine üzerindeki bireysel vakum arasında seçim yapılır. Merkezi vakum çok sayıda istasyonu tek kaynaktan beslerken boru tasarımı ve basınç kaybı hesabı ister; bireysel çözüm ise yerleşimde esneklik sağlar. Seçim, hat büyüklüğüne, yerleşim düzenine ve işletmenin büyüme planına göre yapılır.
Basınçlı hava, presin kalıp hareketlerini sağlayan pnömatik sistemi besler. Havanın kuru ve temiz olması valf ve silindirlerin ömrünü uzatır; kurutucu ve filtre bu nedenle tesisatın ayrılmaz parçasıdır. Formlu ütü presleri için hava hattı, tüm istasyonlar aynı anda çalışırken basınç düşmeyecek şekilde boyutlandırılır.
Yerleşim planında ütü bölümü, dikiş hattının çıkışına ve kalite kontrol alanına yakın konumlandırılır. Ürünün bölümler arasında taşınma mesafesi kısaldıkça hem zaman kaybı hem de ütülenmiş ürünün yeniden kırışma riski azalır.
Devreye alma aşamasında presler denenir, programlar yüklenir ve operatörler kendi ürünleri üzerinde eğitilir. Pres, tezgâh ve tesisattan oluşan ütü bölümü, anahtar teslim bir finisaj hattı olarak da kurgulanabilir.
8. SIK GÖRÜLEN ÜTÜ KUSURLARI VE PRES TARAFINDAKİ ÇÖZÜMLERİ
Parlama, özellikle koyu renkli yünlü kumaşlarda en sık karşılaşılan kusurdur. Aşırı sıcaklık, fazla basınç veya aşınmış kalıp kaplaması lif yüzeyini ezerek ışığı farklı yansıtmasına yol açar. Çözüm, programdaki basınç ve süreyi kumaşa göre düşürmek ve gerektiğinde kaplamayı yenilemektir.
Dikiş ve kenar izi, kumaşın altındaki dikiş payının veya cep torbasının yüzeye yansımasıyla oluşur. Kalıp kaplamasının yeterli esneklikte olması ve basıncın kumaşa uygun seçilmesi bu izi önler. Formlu ütü presleri ile çalışan işletmelerde ürüne özel kalıp, bu sorunun kalıcı çözümüdür.
Su lekesi ve dengesiz nem çoğunlukla ıslak buhar veya yetersiz vakumdan kaynaklanır. Kondens tahliyesinin kontrolü, buhar hattının yalıtımı ve vakum performansının düzenli ölçümü bu kusuru giderir. Vakum süresi kısa tutulduğunda ürün nemli kalır ve form kısa sürede bozulur.
Form kaybı, ürünün askıda birkaç saat sonra şeklini yitirmesidir. Yetersiz soğutma ve kısa vakum süresi, lifin yeni formunu sabitleyememesine neden olur. PLC'li formlu ütü presleri, bu adımları programa bağlayarak operatörden bağımsız tutarlılık sağlar.
Dalgalanma ve kırışık, özellikle elastan içeren pantolon kumaşlarında ve tela uyumsuzluğunda görülür. Kumaşın ve telanın ısıya farklı tepki vermesi yüzeyde dalga oluşturabilir; doğru tela seçimi ve düşük sıcaklıklı program bu riski azaltır. Kusur kaydı tutmak ve programı bu kayda göre güncellemek, sürekli iyileştirmenin en etkili yoludur.
9. BAKIM VE OPERATÖR EĞİTİMİYLE UZUN ÖMÜRLÜ KULLANIM

Presle verilen formun ürün üzerindeki sonucu.
Formlu ütü presleri yıllarca aynı kaliteyi verebilmek için planlı bakım ister. Günlük kontrollerde buhar ve hava kaçakları, kalıp kaplamasının durumu ve vakum emişi gözden geçirilir. Haftalık ve aylık bakımda kondenstoplar, filtreler, valfler ve sızdırmazlık elemanları kontrol edilir.
Isıtmalı kalıpların sıcaklığı ve basınç değerleri belirli aralıklarla ölçülerek programdaki değerlerle karşılaştırılır. Sapma, kumaşta parlama veya yetersiz form olarak geri döner; erken fark edilen sapma ise küçük bir ayarla giderilir. Ölçüm sonuçlarının kayıt altına alınması, bakım planını tahmine değil veriye dayandırır.
Operatör eğitimi, yatırımın görünmeyen ama belirleyici kalemidir. Operatörün ürünü kalıba doğru yerleştirmesi, programı doğru seçmesi ve kusuru ilk anda fark etmesi, kalite sonucunu doğrudan etkiler. Yeni fabrikalarda bu eğitim, devreye alma sürecinde operatörlerin kendi ürünleri üzerinde verilmelidir.
İş güvenliği de bakım kadar önemlidir. Sıcak yüzeyler, buhar ve hareketli kalıplar nedeniyle presin koruyucuları ve varsa çift el kumanda gibi güvenlik düzenekleri hiçbir koşulda devre dışı bırakılmamalıdır. Düzenli bakım ve eğitimle formlu ütü presleri, yatırımın ilk gününden sonraki yıllarda da aynı standardı korur.
10. SONUÇ
2014 yılında Anadolu'daki hazır giyim yatırımları devlet teşvikleriyle güç kazanırken ütü bölümünde yerli çözüm ortağını öne çıkardı. Kahramanmaraş, Adana ve Malatya'daki ceket ve pantolon üreticileri formlu ütü presleri, kalıp ve tesisat ihtiyaçlarında Malkan Makina ile çalıştı. Firma sahiplerinin görüşleri; kalıp uyumunu, programlamayı, fiyat-kalite dengesini ve servis hızını tercih nedenleri olarak öne çıkarıyor.
Haberin yayımlandığı 2014 yılında hazır giyim sektörünün yatırımcısı ve tedarikçisiyle birlikte devlet teşviklerinin desteğinde büyümeyi sürdüreceği öngörülüyordu; Anadolu'daki yatırımlar da bunu gösteriyordu. Bu büyümede doğru seçilmiş formlu ütü presleri, dikişte verilen emeğin son ütüde değere dönüşmesini sağlar. Malkan Makina, 1971'den bu yana biriktirdiği deneyim ve 95 ülkeye uzanan ihracat ağıyla bu yolculukta üreticinin yanında yer alıyor.
Konfeksiyon üretim otomasyonundaki gelişmeler de ütü bölümü yatırımlarının planlanmasını etkilemektedir. Şirketin güncel stratejisi hakkında ayrıntılı bilgi için Malkan Vizyonu 2025-2026 sayfasına göz atabilirsiniz.
11. Sıkça Sorulan Sorular (SSS)
Formlu ütü presleri hangi ürünlerde kullanılır? Ağırlıklı olarak ceket, takım elbise ve pantolon gibi form gerektiren ürünlerin son ütüsünde kullanılır. Her istasyon omuz, yaka, ön, kol, bel veya paça gibi belirli bir bölgeyi kendi kalıbıyla ütüler.
PLC'li pres operatöre ne kazandırır? PLC, buhar, basınç ve vakum sürelerini her ürün için kayıtlı programla uygular. Operatör yalnızca doğru programı seçer; böylece vardiya değişse de ürün aynı standartta bitirilir.
Ürüne özel kalıp neden önemlidir? Kalıp, ürünün hedef formunu taşır. Uyumsuz kalıp bantta yapılan işçiliği bozabilir, iz ve parlama bırakabilir; ürüne özel kalıp ise formu doğru verir ve işçiliği öne çıkarır.
Yeni bir tesiste ütü bölümü planlamasına nereden başlanmalı? Ürün yelpazesi ve hedef kapasite belirlendikten sonra pres ve tezgâh listesi çıkarılır. Ardından buhar, vakum, basınçlı hava ve elektrik altyapısı bina projesiyle birlikte boyutlandırılır.
Ütüde su lekesi neden oluşur? Su lekesi çoğunlukla ıslak buhar veya yetersiz vakumdan kaynaklanır. Kondens tahliyesinin kontrolü, hat yalıtımı ve yeterli vakum süresi bu sorunu önler.
Formlu ütü presleri için hangi bakım yapılmalı? Günlük olarak buhar ve hava kaçakları, kalıp kaplaması ve vakum emişi kontrol edilir. Kondenstop, filtre ve valfler periyodik bakımda gözden geçirilir; sıcaklık ve basınç değerleri programla karşılaştırılır.
Formlu Ütü Presleri ile Ütü Bölümünüzü Planlayalım
Yeni tesisinizin ütü bölümünü ya da mevcut hattınızın yenilenmesini birlikte planlayalım: ürününüze özel kalıp, PLC'li program yapısı ve anahtar teslim tesisatla formlu ütü presleri yatırımınızı güvenle değere dönüştürün. Malkan Makina teknik ekibiyle bugün görüşün.
Teknik Ekiple Görüşün →Bizi sosyal medyada takip edin:
Kaynaklar ve Detaylı Bilgi
- • Vikipedi – Ütü – Ütüleme işleminin ve ütü teknolojisinin genel tanımı https://tr.wikipedia.org/wiki/%C3%9Ct%C3%BC
- • Vikipedi – Termodinamik – Enerji ve ısı transferi biliminin temel yasaları https://tr.wikipedia.org/wiki/Termodinamik
- • Kondens Geri Dönüşü – Kondens tahliyesi ve geri dönüşü konusunda ayrıntılı sayfa https://malkan.com.tr/kondens-geri-donusu/
- • Ceket Ütü Kalıpları – Ceket ütü kalıpları hakkında ayrıntılı sayfa https://malkan.com.tr/ceket-utu-kaliplari/
- • Endüstriyel Buhar Kazanı Güvenliği – Buhar kazanlarının güvenli işletimi hakkında ayrıntılı sayfa https://malkan.com.tr/endustriyel-buhar-kazani-guvenligi/
- • Konfeksiyon Üretim Otomasyonu – Konfeksiyon üretim otomasyonu hakkında ayrıntılı sayfa https://malkan.com.tr/konfeksiyon-uretim-otomasyonu-2026/
- • Anahtar Teslim Finisaj Hattı – Anahtar teslim finisaj hattı hakkında bilgi sayfası https://malkan.com.tr/anahtar-teslim-finisaj-hatti/
- • Indupress Nedir – Indupress hakkında ayrıntılı sayfa https://malkan.com.tr/indupress-nedir/
- • Malkan Vizyonu 2025-2026 – Kurumsal vizyon ve strateji sayfası https://malkan.com.tr/malkan-vizyonu-2025-2026/
